en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Nov 20,2026
Cách chọn băng dính cho bề mặt nhựa và kim loại
Việc liên kết nhựa với kim loại nghe có vẻ đơn giản cho đến khi quá trình lắp ráp bắt đầu hỏng. Băng dính chắc chắn trên bảng thép không gỉ có thể nhấc ra khỏi vỏ bằng polypropylen, trong khi sản phẩm liên kết tốt với ABS có thể gặp khó khăn trên thành phần nhôm dính dầu. Sự khác biệt không nhất thiết nằm ở chất lượng tổng thể của băng. Nó thường phụ thuộc vào cách chất kết dính tương tác với từng bề mặt.
Khi chọn băng dính cho bề mặt nhựa và kim loại, các kỹ sư cần xem xét cả hai bề mặt thay vì coi mối nối như một bề mặt liên kết duy nhất. Kim loại và nhựa khác nhau về năng lượng bề mặt, kết cấu, thành phần hóa học và hành vi kích thước. Những yếu tố này ảnh hưởng đến độ bám dính ban đầu, độ bám dính lâu dài và khả năng chống bong mép.
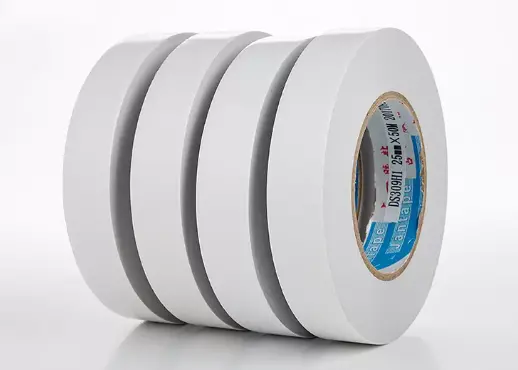
Đối với các ứng dụng nối bộ phận nhựa với bộ phận kim loại, băng dính hai mặt có thể mang lại đường liên kết sạch sẽ mà không cần vít, kẹp hoặc keo lỏng. Tuy nhiên, lớp nền và chất kết dính phải phù hợp với vật liệu thực tế. Ví dụ, băng keo PET hai mặt chống cháy DS05C26 của Jantape được chỉ định để bám dính vào bề mặt thép không gỉ và PET. PET là một loại nhựa polyester, do đó đây là một ví dụ có liên quan về sự kết hợp liên kết giữa kim loại và nhựa. Nó không nên được coi là bằng chứng về khả năng tương thích với mọi loại nhựa.
Chỉ tên vật liệu thôi thì không đủ để dự đoán hiệu suất liên kết. Tấm nhôm trần, tấm thép sơn tĩnh điện và thành phần nhôm anod hóa đều có thể yêu cầu thử nghiệm khác nhau. Điều tương tự cũng áp dụng cho nhựa: ABS, PVC, PET, polycarbonate, polypropylene và polyethylene không có các điều kiện liên kết giống hệt nhau.
Nhiều kim loại có năng lượng bề mặt tương đối cao, thường cho phép chất kết dính nhạy áp lực lan rộng và tiếp xúc dễ dàng hơn. Tuy nhiên, điều này không có nghĩa là mọi bề mặt kim loại đều dễ dàng liên kết.
Dầu gia công, dấu vân tay, chất oxy hóa, hợp chất đánh bóng và lớp phủ bảo vệ có thể cản trở sự tiếp xúc của chất kết dính. Ngay cả khi bản thân kim loại phù hợp, bề mặt bị nhiễm bẩn hoặc không bằng phẳng có thể gây ra kết quả không nhất quán.
Trước khi chọn băng keo để liên kết kim loại, hãy xác định tình trạng bề mặt thực tế:
Kim loại trần: Kiểm tra dầu, bụi, quá trình oxy hóa và cặn từ quá trình gia công hoặc xử lý.
Kim loại được sơn hoặc sơn tĩnh điện: Độ bám dính phụ thuộc vào công thức phủ, điều kiện bảo dưỡng và kết cấu bề mặt, không chỉ đơn giản là thép hoặc nhôm bên dưới.
Nhôm anodized: Lớp anodized tạo ra bề mặt liên kết khác với nhôm chưa qua xử lý. Kiểm tra độ hoàn thiện thực tế.
Kim loại được chải hoặc có kết cấu: Các bề mặt không đồng đều có thể làm giảm diện tích tiếp xúc hiệu quả, khiến độ dày của chất kết dính và tính phù hợp trở nên quan trọng hơn.
Băng được thử nghiệm trên thép không gỉ sạch có thể không hoạt động giống như trên vỏ nhôm phủ. Trình độ chuyên môn nên sử dụng các bộ phận sản xuất có cùng quy trình hoàn thiện và làm sạch.
Vật liệu nhựa có khả năng tiếp nhận chất kết dính nhạy áp lực khác nhau đáng kể. ABS, PVC và PET thường dễ liên kết hơn các vật liệu có năng lượng bề mặt thấp như polypropylen (PP) và polyetylen (PE), mặc dù kết quả chính xác phụ thuộc vào loại nhựa, chất phụ gia, kết cấu và xử lý bề mặt.
Các chất tháo khuôn là nguyên nhân thường xuyên gây ra các vấn đề liên kết. Chúng có thể tồn tại trên các bộ phận được đúc phun ngay cả khi bề mặt trông sạch sẽ. Chất hóa dẻo, chất chống trượt và các chất phụ gia khác cũng có thể di chuyển lên bề mặt theo thời gian, ảnh hưởng đến độ bám dính sau khi lắp ráp.
| chất nền | Xem xét liên kết điển hình | Những gì cần xác minh |
|---|---|---|
| ABS | Thường thích hợp cho liên kết nhạy cảm với áp suất có mục đích chung | Kết cấu bề mặt, cặn tách khuôn và loại nhựa thực tế |
| THÚ CƯNG | Thường được sử dụng với các cấu trúc băng dựa trên phim | Độ sạch bề mặt và khả năng tương thích với chất kết dính |
| PVC | Hàm lượng công thức và chất làm dẻo có thể ảnh hưởng đến độ bám dính lâu dài | Khả năng tương thích chất kết dính và khả năng di chuyển chất dẻo |
| Polycarbonate (PC) | Điều kiện bề mặt và độ nhạy ứng suất cần được chú ý | Khả năng tương thích với chất kết dính, nguy cơ nứt do ứng suất và tiếp xúc với nhiệt độ |
| Polypropylen (PP) | Năng lượng bề mặt thấp có thể làm cho việc liên kết trực tiếp trở nên khó khăn | Có cần xử lý bề mặt hay sử dụng chất kết dính chuyên dụng hay không |
| Polyetylen (PE) | Năng lượng bề mặt thấp và tính linh hoạt có thể làm phức tạp việc liên kết | Xử lý bề mặt, biến dạng và chịu tải |
Đối với nhựa có năng lượng bề mặt thấp, băng acrylic tiêu chuẩn không được coi là mang lại độ bám dính đáng tin cậy mà không cần thử nghiệm. Một số ứng dụng có thể yêu cầu chất kết dính chuyên dụng, xử lý bằng plasma hoặc plasma hoặc lớp sơn lót phù hợp. Cách tiếp cận đúng phụ thuộc vào công thức nhựa và quy trình của nhà sản xuất.
Vật liệu nền hỗ trợ về kích thước nhưng chất kết dính chịu trách nhiệm tiếp xúc với các bề mặt. Khi một mặt của mối nối là kim loại và mặt còn lại là nhựa, chất kết dính phải đáp ứng các đặc tính liên kết khác nhau của cả hai vật liệu.
Chất kết dính nhạy áp lực acrylic được sử dụng rộng rãi trong băng keo hai mặt công nghiệp vì chúng có thể mang lại sự cân bằng hữu ích về độ bám dính, khả năng chống lão hóa và độ bền môi trường. Tùy thuộc vào công thức, chúng có thể hoạt động trên nhiều loại kim loại, nhựa và bề mặt được phủ.
Tuy nhiên, "acrylic" không đảm bảo khả năng tương thích phổ quát. Các công thức acrylic khác nhau có thể có độ bám dính ban đầu, độ bám dính, khả năng chống cắt và hiệu suất trên nhựa năng lượng thấp rất khác nhau. Một sản phẩm hoạt động tốt trên thép không gỉ vẫn có thể cần được xác nhận bổ sung trên PP hoặc PE.
Các hệ thống kết dính gốc cao su có thể mang lại độ bám dính ban đầu cao và liên kết nhanh trong các ứng dụng mà độ bền xử lý ngay lập tức là quan trọng. Chúng có thể phù hợp với một số tổ hợp nhựa và kim loại nhất định, nhưng khả năng chịu nhiệt, tiếp xúc với tia cực tím, quá trình oxy hóa và lão hóa của chúng thay đổi tùy theo công thức.
Nếu thành phần được liên kết sẽ hoạt động ngoài trời, gần nguồn nhiệt hoặc chịu áp lực cơ học kéo dài, hãy đánh giá hiệu suất lâu dài của băng thay vì chỉ chọn độ bám dính ban đầu.
Băng dính silicon đáng được cân nhắc khi có nhiệt độ cao hoặc yêu cầu bề mặt chuyên dụng. Tuy nhiên, chúng không hẳn là sự lựa chọn tốt nhất để lắp ráp từ nhựa sang kim loại thông thường. Độ bám dính, chi phí, khả năng tương thích của chất nền và đặc tính nhiệt độ cần thiết đều cần phải được đánh giá cùng nhau.
Sự so sánh hữu ích không chỉ đơn giản là acrylic, cao su hay silicone. Vấn đề là liệu một công thức kết dính cụ thể có thể duy trì được sự liên kết cần thiết trên cả hai vật liệu trong suốt thời gian sử dụng của sản phẩm hay không.
Sau khi hệ thống kết dính đã được thu hẹp lại, kết cấu băng dính sẽ trở thành vấn đề cần cân nhắc tiếp theo. Băng keo mỏng có lớp nền PET, băng keo xốp và keo chuyển đều có thể tạo ra liên kết nhưng chúng hoạt động khác nhau khi bề mặt không bằng phẳng hoặc dễ bị chuyển động.
Băng keo hai mặt có lớp nền PET thích hợp cho các cụm lắp ráp yêu cầu đường liên kết tương đối mỏng và độ ổn định kích thước. Giá đỡ màng giúp duy trì độ dày băng ổn định và có thể giúp việc cắt khuôn và định vị dễ dàng hơn.
DS05C26 của Jantape là một ví dụ: nó sử dụng lớp nền màng PET, có tổng độ dày được nêu là 0,055 ± 0,005 mm và được chỉ định để liên kết với bề mặt thép không gỉ và PET. Thông tin sản phẩm của nó cũng liệt kê xếp hạng chống cháy VTM-0. Các thông số kỹ thuật này làm cho nó phù hợp với các ứng dụng yêu cầu cấu trúc mỏng và hiệu suất chống cháy, nhưng việc lắp ráp hoàn chỉnh vẫn cần phải đủ tiêu chuẩn cho mục đích sử dụng dự kiến.
Băng keo hai mặt gốc xốp có thể điều chỉnh những bất thường nhỏ trên bề mặt và giúp duy trì sự tiếp xúc ở những nơi hai phần không phẳng hoàn toàn. Khả năng nén của chúng cũng có thể giúp phân bổ ứng suất trên toàn bộ khu vực được liên kết.
Điều này có thể hữu ích khi gắn vỏ, tấm trang trí hoặc vỏ nhựa vào các cấu trúc kim loại. Sự đánh đổi là đường liên kết dày hơn, có thể ảnh hưởng đến vị trí thành phần, dung sai kích thước và hình thức.
Băng chuyển bao gồm một lớp dính được đặt trên một lớp lót tháo rời, không có lớp màng hoặc lớp xốp riêng biệt. Nó có thể hữu ích khi cần một lớp dính rất mỏng và chất nền có đủ khả năng hỗ trợ.
Để có cái nhìn sâu hơn về sự khác biệt về kết cấu, hãy xem phần giải thích của Jantape về băng keo hai mặt và băng chuyển .
| Xây dựng băng | Ưu điểm chính | Những điều cần cân nhắc khi liên kết nhựa với kim loại |
|---|---|---|
| Băng keo hai mặt có lớp nền PET | Đường liên kết mỏng, ổn định kích thước | Cả hai bề mặt đều cần tiếp xúc đầy đủ; khả năng hạn chế để lấp đầy khoảng trống |
| Băng keo xốp hai mặt | Phù hợp với các bất thường nhỏ trên bề mặt | Cần đánh giá độ dày, độ nén và độ dão dài hạn |
| băng chuyển | Lớp keo rất mỏng | Yêu cầu bề mặt tiếp xúc và hỗ trợ thích hợp từ các chất nền |
Ngay cả loại băng phù hợp cũng có thể bị hỏng khi điều kiện ứng dụng không nhất quán. Bụi, dầu và cặn tẩy rửa ngăn cản chất kết dính tiếp xúc hoàn toàn với bề mặt. Áp lực không đủ có thể để lại những khoảng trống nhỏ, đồng thời dán băng dính lên bề mặt lạnh hoặc ẩm ướt có thể ảnh hưởng đến sự phát triển liên kết.
Một thủ tục áp dụng thực tế nên bao gồm:
Làm sạch cả hai bề mặt: Sử dụng phương pháp làm sạch tương thích với lớp hoàn thiện kim loại và nhựa dẻo. Tránh các dung môi có thể làm mất màu, làm mềm hoặc làm hỏng nhựa.
Để các bề mặt khô: Chất tẩy rửa còn sót lại hoặc độ ẩm có thể cản trở sự tiếp xúc của chất kết dính.
Tạo áp lực phù hợp: Sử dụng con lăn hoặc thiết bị ép để đảm bảo băng tiếp xúc với toàn bộ khu vực liên kết.
Cho phép thời gian lưu thích hợp: Chất kết dính nhạy áp lực thường tạo ra độ bám dính theo thời gian. Đừng đánh giá kết quả cuối cùng ngay sau khi nộp đơn.
Kiểm soát các điều kiện lắp ráp: Ghi lại nhiệt độ ứng dụng, áp suất, thời gian chờ và mọi quy trình xử lý bề mặt để có thể lặp lại kết quả.
Phương pháp chuẩn bị phải được xác nhận trên các thành phần thực tế. Dung môi làm sạch hoạt động trên thép không gỉ có thể không phù hợp với polycarbonate hoặc loại nhựa nhạy cảm với ứng suất khác.
Số liệu về độ bám dính bong tróc từ bảng dữ liệu sản phẩm rất hữu ích cho việc so sánh, nhưng nó không dự đoán đầy đủ hiệu suất khi lắp ráp hoàn thiện. Mối nối kim loại với nhựa có thể chịu lực bong tróc ở các cạnh, tải trọng cắt trên vùng liên kết, độ rung, thay đổi nhiệt độ và tốc độ giãn nở nhiệt khác nhau.
Nhựa và kim loại có thể giãn nở và co lại ở những mức độ khác nhau. Trong quá trình làm nóng và làm mát lặp đi lặp lại, chuyển động này sẽ tạo thêm áp lực lên lớp dính, đặc biệt là ở gần các cạnh. Một liên kết có vẻ chắc chắn ở nhiệt độ phòng có thể bắt đầu bong ra sau chu kỳ nhiệt.
Để liên kết băng dính đáng tin cậy trên nhựa và kim loại, việc đánh giá phải mô phỏng lại các điều kiện lắp ráp thực tế. Bao gồm các kiểm tra sau nếu có liên quan:
Độ bám dính ban đầu: Xác nhận rằng băng đã thấm nước và liên kết với cả hai bề mặt sau khi dán.
Hiệu suất bóc và cắt: Kiểm tra mối nối theo hướng và chế độ tải dự kiến khi sử dụng.
Tiếp xúc với nhiệt độ: Kiểm tra độ bám dính sau quá trình gia nhiệt, làm mát hoặc chu trình nhiệt thực tế.
Lão hóa môi trường: Đánh giá độ ẩm, tiếp xúc với tia cực tím, hóa chất tẩy rửa hoặc các chất khác mà bộ phận lắp ráp có thể gặp phải.
Nâng và dãn cạnh: Kiểm tra xem băng có di chuyển, giãn ra hay bắt đầu tách ra dưới tải trọng liên tục hay không.
Yêu cầu khi gỡ bỏ: Nếu băng được dùng để cố định tạm thời, hãy đánh giá cặn và hư hỏng bề mặt sau khi gỡ bỏ.
Để phê duyệt sản xuất, hãy sử dụng các bộ phận đại diện thay vì chỉ sử dụng các phiếu thử nghiệm nhỏ, lý tưởng hóa. Hình dạng, diện tích liên kết, thiết kế cạnh và áp suất lắp ráp đều có thể thay đổi kết quả.
Việc lựa chọn băng dính cho bề mặt nhựa và kim loại đòi hỏi nhiều điều hơn là tìm một sản phẩm được mô tả là có độ bám dính cao hoặc đa bề mặt. Nhựa nhựa, lớp hoàn thiện bằng kim loại, công thức kết dính, độ dày lớp nền và môi trường sử dụng đều ảnh hưởng đến liên kết cuối cùng.
Đối với mối nối mỏng, ổn định giữa thép không gỉ và PET, kết cấu nền PET như DS05C26 có thể đáng được đánh giá khi đặc tính chống cháy của nó cũng phù hợp. Đối với các bộ phận hoặc tổ hợp có kết cấu có khoảng trống về chiều, kết cấu xốp có thể phù hợp hơn. Các loại nhựa năng lượng thấp như PP và PE thường đáng được chú ý hơn trong việc lựa chọn chất kết dính và xử lý bề mặt.
Dòng sản phẩm băng keo hai mặt của Jantape bao gồm nhiều kết cấu băng khác nhau dành cho các ứng dụng liên kết và cố định công nghiệp. Sự lựa chọn sản phẩm đáng tin cậy nhất đến từ việc kết hợp một mô hình cụ thể với sự kết hợp chất nền thực tế và xác nhận nó trong điều kiện sản xuất thực tế.